
 پیپت
 سانتریفیوژ
 سایر تجهیزات آزمایشگاهی
 دیسک های آنتی بیوگرام
 کنترل و کالیبراتور
 کیت های مولکولی
 کیتهای الایزا
 کیتهای بیوشیمی
 محلولها و معرفها
 انواع کاپ
 دستکش و تجهیزات حفاظت فردی
 سایر مصرفیها
 سرسمپلر
 سرنگ
 سرنگ و اسکالپ
 سوزن ونوجکت
 سیفتی باکس
 ظروف نمونه برداری
 پلیت
 لام و لامل
 لوله خونگیری
 لوله گاما
 میکروتیوب


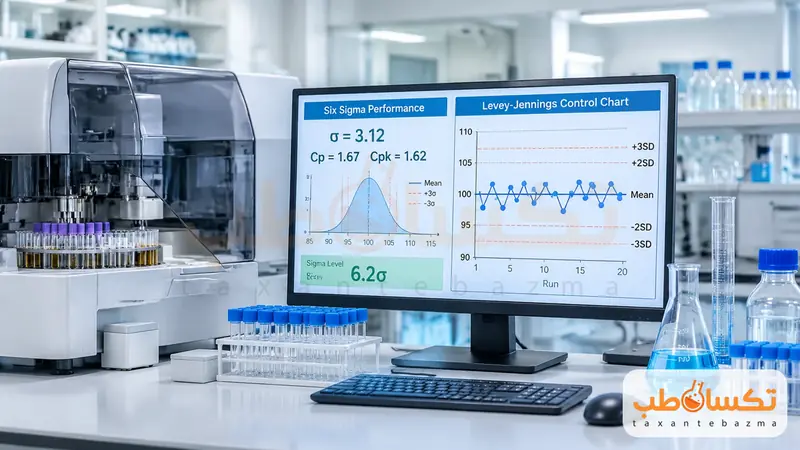
سیگما متریک و نمودار لوی–جنینینگز؛ تفاوتها، محاسبه و کاربرد در کنترل کیفیت آزمایشگاه
فرض کنید کنترل روزانه یک آزمایش، مرتب در محدوده قابل قبول نمودار قرار میگیرد. آیا این وضعیت ثابت میکند که روش اندازهگیری، دقت و صحت کافی برای پاسخگویی به نیاز بالینی دارد؟ پاسخ لزوماً مثبت نیست. نمودار کنترل میتواند نشان دهد فرآیند امروز نسبت به عملکرد معمول خود پایدار بوده است؛ اما اگر همان عملکرد معمول از ابتدا دقت کافی نداشته باشد یا روش دچار بایاس قابل توجه باشد، «پایدار بودن» بهتنهایی به معنی «مناسب بودن» نیست.
در این نقطه، دو ابزار مهم مدیریت کیفیت مکمل یکدیگر میشوند: سیگما متریک برای ارزیابی عملکرد تحلیلی روش در برابر هدف کیفی انتخابشده، و نمودار لوی–جنینینگز برای رصد نتایج کنترل در طول زمان و شناسایی تغییرات عملکرد. این مقاله تفاوت آنها، روش محاسبه، تفسیر قواعد کنترل و شیوه استفاده عملی از هر دو را توضیح میدهد.
چرا آزمایشگاه به هر دو ابزار نیاز دارد؟
نتیجه آزمایشگاهی تحت تأثیر منابع مختلف تغییر قرار میگیرد: نوسان نمونهبرداری دستگاه، وضعیت کالیبراسیون، تفاوت بین لاتهای معرف، شرایط نگهداری کنترل، تغییر اپراتور و عوامل دیگر. برنامه کنترل کیفیت باید از یکسو مشخص کند روش در شرایط معمول تا چه حد به هدف عملکردی مورد نیاز نزدیک است و از سوی دیگر، تغییرات نامطلوب را پیش از گزارش نتایج نامعتبر شناسایی کند.
- سیگما متریک به پرسش «عملکرد پایدار این روش نسبت به خطای مجاز انتخابشده چقدر مناسب است؟» پاسخ میدهد.
- نمودار لوی–جنینینگز به پرسش «آیا نتایج کنترل امروز نسبت به الگوی عملکرد مورد انتظار تغییر کردهاند؟» کمک میکند.
- قواعد تصمیمگیری QC مشخص میکنند کدام تغییر فقط نیازمند بررسی است و کدام تغییر، طبق روش اجرایی آزمایشگاه، به رد ران و اقدام اصلاحی منجر میشود.
بنابراین، سیگما جای نمودار را نمیگیرد و نمودار نیز بهتنهایی جای ارزیابی عملکرد روش را پر نمیکند.
سیگما متریک در آزمایشگاه چیست؟
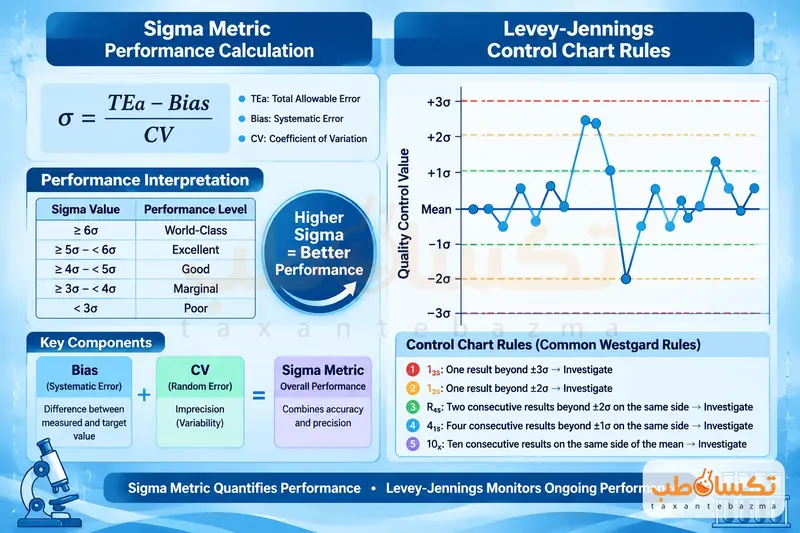
سیگما متریک شاخصی است که فاصله عملکرد تحلیلی روش را از یک حد خطای مجاز، با درنظرگرفتن بایاس و پراکندگی نتایج، بیان میکند. برای محاسبه آن معمولاً از خطای کل مجاز، بایاس و ضریب تغییرات استفاده میشود:
Sigma = (TEa - |Bias|) / CV
در این رابطه، TEa نشاندهنده خطای کل مجاز، Bias نشاندهنده بایاس یا خطای سیستماتیک برآوردشده و CV نشاندهنده عدمدقت یا پراکندگی نسبی نتایج است. علامت قدرمطلق در اطراف Bias یعنی بزرگی بایاس در محاسبه وارد میشود؛ چه جهت انحراف مثبت باشد و چه منفی.
شرط محاسبه: TEa، Bias و CV باید با واحدی سازگار وارد شوند. رایجترین روش آن است که هر سه بهصورت درصد بیان شوند. همچنین مقدار CV باید بزرگتر از صفر باشد. اگر TEa از بایاس کوچکتر یا مساوی آن باشد، روش با دادهها و هدف انتخابشده عملاً حاشیهای برای خطای تصادفی ندارد؛ چنین نتیجهای نیازمند بررسی عملکرد روش و صحت دادههای ورودی است، نه توجیه آن با تغییر دلخواه حد پذیرش.
۱. خطای کل مجاز یا TEa چگونه انتخاب میشود؟
TEa مشخص میکند چه میزان اختلاف برای کاربرد تعریفشده آزمایش قابل قبول تلقی میشود. انتخاب آن یک مرحله صرفاً محاسباتی نیست: منبع و مقدار هدف کیفی میتوانند نتیجه سیگما و در پی آن طراحی QC را تغییر دهند.
منابع مورد استفاده برای تعیین اهداف عملکرد تحلیلی ممکن است شامل نیازهای مبتنی بر پیامد بالینی، مشخصات مبتنی بر تنوع زیستی، الزامات مقرراتی یا معیارهای معتبر دیگر باشند. برای مثال، پایگاه داده تنوع زیستی EFLM اطلاعاتی برای بررسی برخی مشخصات عملکرد تحلیلی فراهم میکند. معیارهای پذیرش برنامههای ارزیابی خارجی کیفیت نیز ممکن است در برخی شرایط مورد توجه قرار گیرند، اما نباید بدون بررسی هدف و کاربردشان، هر حد پذیرش EQA یا PT را خودکار معادل TEa مناسب برای طراحی QC روزانه دانست.
در گزارش سیگما، فقط نوشتن عدد نهایی کافی نیست. باید نام آزمایش، واحد، محدوده غلظتی، منبع TEa، مقدار TEa و تاریخ ارزیابی نیز ثبت شود تا نتیجه قابل بازبینی و مقایسه باشد.
۲. ضریب تغییرات یا CV چگونه برآورد میشود؟
CV شاخصی از پراکندگی نسبی نتایج است. ابتدا میانگین و انحراف معیار نتایج یک سطح کنترل محاسبه میشود و سپس:
CV% = (SD / Mean) × 100
برای مثال، اگر میانگین نتایج یک سطح کنترل ۱۰۰ و انحراف معیار آن ۲ باشد، CV برابر ۲ درصد است. این محاسبه باید از دادههای واقعی و نماینده شرایط کار آزمایشگاه انجام شود؛ دادههایی که تغییرات معمول روزهای کاری را نیز بازتاب دهند. محاسبه از چند تکرار پشتسرهم در یک نوبت، ممکن است تصویری خوشبینانه از عملکرد روزمره ایجاد کند.
بهتر است CV برای سطوح کنترلی مرتبط با نقاط تصمیمگیری بالینی جداگانه بررسی شود. ممکن است یک روش در غلظتهای بالا CV مناسبی داشته باشد، اما در غلظتهای پایین عملکرد ضعیفتری نشان دهد. همچنین باید مشخص باشد CV استفادهشده مربوط به کدام بازه زمانی، دستگاه، روش و لات کنترل است.
۳. بایاس یا Bias چگونه برآورد میشود؟
بایاس اختلاف جهتدار نتایج روش با مقدار مرجع یا هدفِ مناسب است. یک شیوه نمایش بایاس درصدی به شکل زیر است:
Bias% = [(Lab Mean - Target Value) / Target Value] × 100
برای مثال، اگر میانگین آزمایشگاه ۱۰۲ و مقدار هدف معتبر ۱۰۰ باشد، بایاس برابر مثبت ۲ درصد است. در محاسبه سیگما، قدرمطلق آن یعنی ۲ درصد استفاده میشود.
انتخاب «مقدار هدف» اهمیت زیادی دارد. مقدار بهدستآمده از روش مرجع، نمونه مناسب EQA یا مقایسه با گروه همتای واقعاً قابل مقایسه، لزوماً ارزش تفسیری یکسانی ندارد. بهویژه هنگام استفاده از میانگین گروه همتا باید از همخوانی روش، دستگاه، واحد گزارش و ویژگی ماده مورد استفاده اطمینان یافت. در غیر این صورت، اختلاف مشاهدهشده ممکن است برآورد قابل اتکایی از بایاس نتایج نمونه بیمار نباشد.
محاسبه سیگما متریک؛ سه مثال قدمبهقدم
مثال اول: عملکرد متوسط با نیاز به طراحی دقیق QC
فرض کنید برای یک آزمایش، TEa برابر ۱۰ درصد، بایاس برابر ۲ درصد و CV برابر ۲ درصد است:
Sigma = (10 - 2) / 2 = 4
این نتیجه یعنی پس از درنظرگرفتن بایاس، فاصله باقیمانده تا حد خطای مجاز معادل چهار برابر CV روش است. عدد ۴ بهخودیخود حکم پذیرش یا رد نتیجه بیمار نیست؛ بلکه ورودی مهمی برای بررسی تناسب روش و طراحی برنامه کنترل کیفیت است.
مثال دوم: کاهش CV و بهبود شاخص
اگر TEa همچنان ۱۰ درصد باشد، اما بایاس به ۱ درصد و CV به ۱٫۵ درصد برسد:
Sigma = (10 - 1) / 1.5 = 6
با فرض یکسان بودن منبع TEa و قابل مقایسه بودن دادهها، این روش نسبت به مثال اول حاشیه عملکردی بیشتری دارد. البته حتی سیگمای بالا نیز احتمال بروز خطای ناگهانی، تغییر لات، ایراد دستگاه یا خطای پیشتحلیلی را از بین نمیبرد.
مثال سوم: محدودیت عملکرد روش
اگر TEa برابر ۱۰ درصد، بایاس برابر ۴ درصد و CV برابر ۳ درصد باشد:
Sigma = (10 - 4) / 3 = 2
این عدد نشان میدهد عملکرد روش در برابر هدف انتخابشده حاشیه کمی دارد. پاسخ مناسب صرفاً «افزایش تعداد قوانین وستگارد» نیست. ابتدا باید منشأ بایاس یا عدمدقت بررسی شود: کالیبراسیون، پایداری معرف، عملکرد دستگاه، شرایط کنترل و حتی مناسببودن روش برای کاربرد مورد نظر.
نکته تفسیری: این سه مثال آموزشیاند و به یک آنالیت، برند کیت یا دستگاه مشخص تعلق ندارند. برای مقایسه دو روش، TEa باید از یک مبنای یکسان انتخاب شود و دادههای CV و بایاس باید از شرایط قابل مقایسه به دست آمده باشند.
آیا سیگمای ۳، ۴ یا ۶ یک مرز قطعی است؟
در منابع آموزشی کنترل کیفیت، معمولاً سیگمای بالاتر نشانه حاشیه عملکردی بیشتر و سیگمای پایینتر نشانه نیاز به پایش حساستر یا بهبود روش است. بااینحال، تقسیمبندی عددی نباید به یک قانون ثابت و مستقل از شرایط تبدیل شود. سیگمای محاسبهشده به منبع TEa، کیفیت تخمین بایاس، بازه زمانی CV و سطح غلظت وابسته است.
بهعلاوه، سیگما برای عملکرد تحلیلی یک روش در شرایط مشخص محاسبه میشود؛ نه برای تمام مراحل نمونهگیری، انتقال نمونه، ثبت اطلاعات یا تفسیر بالینی. سیگمای بالا به معنی نبود خطا در کل مسیر آزمایش نیست.
نمودار لوی–جنینینگز چیست و چه چیزی را نشان میدهد؟
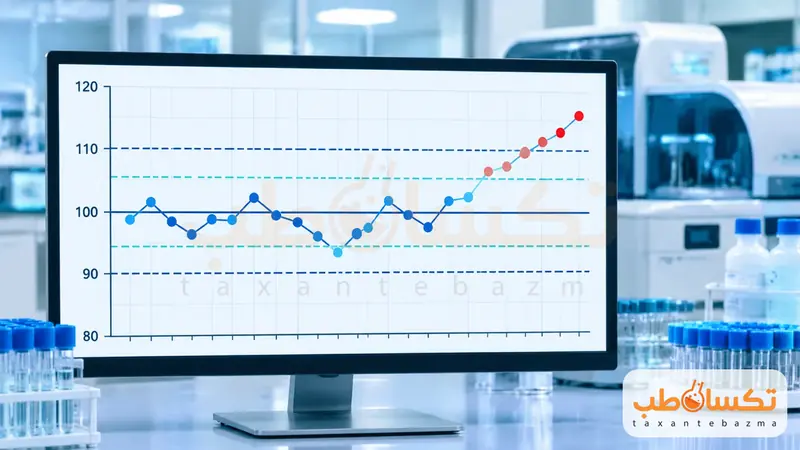
نمودار لوی–جنینینگز نمایش نتایج متوالی یک ماده کنترل در گذر زمان است. محور افقی معمولاً زمان یا ترتیب رانها را نشان میدهد و محور عمودی مقدار اندازهگیریشده کنترل را. روی نمودار، خط میانگین و خطوط یک، دو و سه انحراف معیار بالاتر و پایینتر از میانگین مشخص میشوند.
برای نمونه، اگر میانگین یک سطح کنترل ۱۰۰ و SD آن ۲ باشد، خطوط نمودار چنین خواهند بود:
- میانگین: ۱۰۰
- یک SD بالاتر و پایینتر: ۱۰۲ و ۹۸
- دو SD بالاتر و پایینتر: ۱۰۴ و ۹۶
- سه SD بالاتر و پایینتر: ۱۰۶ و ۹۴
اگر نتیجه امروز ۱۰۵ باشد، نقطه در فاصله ۲ تا ۳ SD بالاتر از میانگین قرار میگیرد. معنی عملی آن به قواعد از پیش انتخابشده آزمایشگاه و نتایج کنترلی مرتبط بستگی دارد. صرف دیدن یک نقطه بیرون از ۲ SD، در مجموعه کلاسیک قواعد وستگارد، الزاماً به معنی رد فوری ران نیست.
میانگین و SD نمودار را چگونه تعیین کنیم؟
حدود نمودار باید بر پایه دادههای مناسب و نماینده عملکرد واقعی آزمایشگاه تعیین شوند؛ نه صرفاً با کپیکردن دامنه درجشده روی بروشور کنترل. بهعنوان نقطه شروع آموزشی، جمعآوری دستکم ۲۰ نتیجه در دستکم ۱۰ روز کاری برای محاسبه میانگین و SD مطرح است؛ اما آزمایشگاه باید کفایت دادهها و پوشش تغییرات واقعی کار خود را نیز بررسی کند.
برای هر سطح کنترل، اطلاعاتی مانند نام آزمایش، دستگاه، لات کنترل، میانگین، SD و تاریخ اعتبار حدود ثبت شود. پس از تغییر لات کنترل یا تغییر معنادار در سیستم اندازهگیری، ضرورت بازنگری میانگین و حدود کنترل ارزیابی شود. حدود را صرفاً برای «قابل قبول نشاندادن» نتایج نامطلوب، بدون بررسی علت تغییر، جابهجا نکنید.
الگوهای مهم در نمودار: پراکندگی، شیفت و ترند
پراکندگی غیرمعمول
اگر نقاط کنترل نسبت به گذشته در دامنه وسیعتری پخش شوند، احتمال افزایش عدمدقت وجود دارد. عواملی مانند مشکل پیپتینگ، حباب، ناپایداری ماده کنترل یا اختلال در بخشهای دستگاه میتوانند در بررسی علت مطرح شوند. ظاهر نمودار سرنخ است، نه تشخیص قطعی علت.
شیفت یا جابهجایی ناگهانی
اگر پس از یک رویداد مشخص، نتایج کنترل در سطح جدیدی نسبت به میانگین قبلی قرار گیرند، باید تغییراتی مانند کالیبراسیون، لات معرف، لات کنترل، سرویس دستگاه و تنظیمات نرمافزاری بررسی شوند. اگر خود ماده کنترل تغییر کرده باشد، نمیتوان بدون بررسی بیشتر فرض کرد همین جابهجایی در نمونه بیمار نیز رخ داده است.
ترند یا روند تدریجی
حرکت پیوسته نتایج در یک جهت میتواند نشانه تغییر تدریجی سیستم باشد. بااینحال، تفسیر بصری ترند باید همراه با معیارهای تعریفشده آزمایشگاه، سوابق دستگاه و دادههای سایر سطوح کنترل انجام شود؛ هر چند نقطه صعودی یا نزولی بهتنهایی اثباتکننده خرابی نیست.
قوانین وستگارد را چگونه روی نمودار تفسیر کنیم؟
قواعد وستگارد معیارهایی برای تفسیر آماری نتایج کنترلاند. انتخاب قاعده باید با هدف عملکردی آزمایش، تعداد سطوح کنترل، طول ران و احتمال هشدار کاذب هماهنگ باشد. فهرست زیر، معنی قواعد رایج را توضیح میدهد؛ به معنی الزام به اجرای همه آنها برای همه آزمایشها نیست.
- قاعده 12s: یک نتیجه کنترل از میانگین به اندازه بیش از ۲ SD فاصله میگیرد. در مجموعه کلاسیک چندقاعدهای، این وضعیت «هشدار» برای بررسی سایر قواعد است؛ بهتنهایی قاعده رد ران محسوب نمیشود.
- قاعده 13s: یک نتیجه کنترل از حد ۳ SD در هر سمت عبور میکند. اگر این قاعده در برنامه QC انتخاب شده باشد، نشانه رد ران است.
- قاعده 22s: دو نتیجه کنترل مرتبط و متوالی، هر دو در یک سمت میانگین از حد ۲ SD فراتر میروند. این الگو میتواند به وجود تغییر جهتدار در عملکرد سیستم اشاره کند.
- قاعده R4s: در یک ران، یک نتیجه کنترل بالاتر از مثبت ۲ SD و نتیجه کنترل دیگر پایینتر از منفی ۲ SD قرار میگیرد. اختلاف آنها از ۴ SD فراتر است؛ این قاعده معمولاً برای شناسایی افزایش خطای تصادفی به کار میرود و باید در همان ران تفسیر شود.
- قاعده 41s: چهار نتیجه کنترل متوالی و مرتبط، همگی در یک سمت میانگین از حد ۱ SD عبور میکنند. این الگو میتواند سرنخی از تغییر سیستماتیک باشد.
- قاعده 10x: ده نتیجه کنترل متوالی و مرتبط، همگی در یک سمت میانگین قرار میگیرند. این الگو نیز برای بررسی جابهجایی احتمالی میانگین کاربرد دارد.
برای مثال، اگر در دو ران مرتبط، دو نتیجه متوالی یک سطح کنترل بهترتیب در مثبت ۲٫۳ و مثبت ۲٫۴ SD قرار گیرند، ممکن است قاعده 22s نقض شود. در مقابل، اگر در یک ران، دو سطح کنترل بهترتیب در مثبت ۲٫۲ و منفی ۲٫۱ SD باشند، الگوی R4s مطرح میشود. تفسیر نهایی باید مطابق تعریف قواعد در نرمافزار و روش اجرایی همان آزمایشگاه باشد.
توجه: یک قاعده میتواند برای نوعی خطا حساستر باشد، اما شکل نقض قاعده بهتنهایی علت قطعی مشکل را مشخص نمیکند. همچنین استفاده از تعداد زیادی قاعده بدون طراحی مناسب، میتواند هشدارهای کاذب و توقفهای غیرضروری را افزایش دهد.
مقایسه سیگما متریک و نمودار لوی–جنینینگز
| موضوع | سیگما متریک | نمودار لوی–جنینینگز |
|---|---|---|
| پرسش اصلی | عملکرد روش نسبت به هدف کیفی انتخابشده چقدر مناسب است؟ | نتایج کنترل در طول زمان چگونه تغییر میکنند؟ |
| داده مورد نیاز | TEa، بایاس و CV | نتایج متوالی کنترل، میانگین و SD |
| نوع خروجی | یک شاخص عددی وابسته به هدف کیفی و سطح ارزیابی | نمایش روند و موقعیت نقاط کنترل نسبت به حدود |
| کاربرد اصلی | ارزیابی عملکرد و کمک به طراحی برنامه QC | پایش عملکرد جاری و کمک به شناسایی تغییرات |
| زمان استفاده | هنگام ارزیابی روش و پس از تغییرات مؤثر، با بازنگری دورهای | همراه با اجرای کنترل طبق برنامه مصوب آزمایشگاه |
| محدودیت مهم | به کیفیت دادهها و انتخاب TEa وابسته است و خطای ناگهانی را بهتنهایی نشان نمیدهد. | پایداری را نشان میدهد، اما بهتنهایی اثبات نمیکند روش به هدف بالینی میرسد. |
سیگما چگونه به طراحی برنامه کنترل کیفیت کمک میکند؟
پس از محاسبه معتبر سیگما، آزمایشگاه میتواند متناسب با عملکرد روش، قواعد تصمیمگیری، تعداد اندازهگیریهای کنترل در هر ران و فاصله میان نقاط کنترل را بررسی کند. هدف آن است که خطاهای مهم با احتمال مناسب شناسایی شوند، بدون آنکه هشدار کاذبِ غیرضروری فعالیت آزمایشگاه را مختل کند.
در یک الگوی آموزشی شناختهشده برای دو سطح کنترل، برای روش با سیگمای حدود ۶، قاعده سادهتری مانند 13s با دو اندازهگیری کنترل در هر ران مطرح میشود؛ برای سیگمای حدود ۵، ترکیبی مانند 13s، 22s و R4s؛ و برای سیگمای حدود ۴، افزودن قواعد و اندازهگیریهای بیشتر بررسی میشود. در سیگمای پایینتر از ۴، صرفاً سختگیرانهترکردن قواعد ممکن است کافی نباشد و بهبود خود روش اهمیت بیشتری پیدا کند.
این مثالها نسخه آماده اجرا برای همه آزمایشگاهها نیستند. تعداد کنترل، محل اجرای آن در طول روز، طول ران، حجم نمونهها، نقاط تصمیمگیری بالینی، الزامات معتبر و خطر ناشی از گزارش نتیجه نادرست باید در برنامه مکتوب هر آزمایشگاه تعیین شوند. همچنین «دو اندازهگیری در هر ران» لزوماً معادل «دو کنترل فقط یک بار در تمام روز» نیست.
راهنمای گامبهگام اجرای همزمان سیگما و نمودار کنترل
- آزمایش و سطح ارزیابی را مشخص کنید: نام آنالیت، دستگاه، روش، واحد گزارش و غلظتهای مرتبط با تصمیمگیری بالینی را ثبت کنید.
- هدف کیفی را انتخاب و مستند کنید: مقدار TEa و منبع آن را پیش از مشاهده نتیجه سیگما تعیین کنید؛ هدف را صرفاً برای بهترشدن عدد نهایی تغییر ندهید.
- دادههای مناسب کنترل داخلی را گردآوری کنید: میانگین، SD و CV را برای سطوح کنترل مرتبط، در شرایط نماینده فعالیت واقعی آزمایشگاه محاسبه کنید.
- بایاس را با منبع مناسب برآورد کنید: روش تعیین مقدار هدف، همخوانی گروه مقایسه و محدودیت ماده مورد استفاده را بررسی کنید.
- سیگما را برای هر سطح لازم محاسبه کنید: اگر عملکرد در غلظتهای مختلف متفاوت است، یک عدد را به کل محدوده اندازهگیری تعمیم ندهید.
- حدود نمودار را برقرار کنید: میانگین و SD مناسب را برای هر سطح کنترل تعیین و با مشخصات لات و تاریخ ثبت کنید.
- قواعد و فواصل QC را طراحی کنید: بر اساس عملکرد روش و ارزیابی خطر، قواعدی با تعادل مناسب میان کشف خطا و هشدار کاذب انتخاب کنید.
- برنامه را در عمل بازبینی کنید: موارد رد ران، علتهای شناساییشده، تغییر لات، کالیبراسیون و نتایج EQA را مرور کنید و در صورت لزوم برنامه را اصلاح کنید.
اگر کنترل از وضعیت قابل قبول خارج شد، چه کنیم؟
ابتدا مشخص کنید آیا قاعده ردِ تعریفشده نقض شده یا فقط یک هشدار رخ داده است. اگر ران بر اساس برنامه QC مردود است، گزارش نتایج مربوط به آن را متوقف کنید. سپس نتیجه کنترل، زمان وقوع، سطح درگیر و سایر نقاط نمودار را همراه با وضعیت کالیبراسیون، معرف، کنترل و دستگاه بررسی کنید.
علتهای احتمالی را بهترتیب منطقی بررسی کنید: آمادهسازی و نگهداری ماده کنترل، تاریخ و شرایط نگهداری معرف، تغییر لات، خطاهای نمونهبرداری یا پیپتینگ دستگاه، وضعیت کالیبراسیون، سرویسهای اخیر و خطاهای ثبت یا انتقال داده. صرف تکرار کنترل تا زمانی که یک نتیجه قابل قبول به دست آید، بدون یافتن علت و ثبت اقدام، راهحل قابل اتکایی نیست.
پس از رفع مشکل، کنترل را طبق روش اجرایی تکرار کنید و تنها زمانی به فعالیت عادی بازگردید که معیارهای پذیرش برقرار باشند. نتایج بیماران مربوط به ران نامعتبر و، در صورت لزوم، نتایج بازه زمانی پس از آخرین QC قابل قبول را از نظر اثر احتمالی خطا ارزیابی کنید. نیاز به تکرار نمونه یا اصلاح گزارش باید بر پایه بررسی اثر واقعی و روش اجرایی آزمایشگاه تعیین و مستند شود.
اشتباهات رایج در تفسیر سیگما و لوی–جنینینگز
- مقایسه عددهای سیگما با TEa متفاوت: تفاوت عدد ممکن است ناشی از تفاوت هدف کیفی باشد، نه برتری واقعی یک روش.
- استفاده از CV بسیار کوتاهمدت: چند تکرار در یک نوبت ممکن است تغییرات معمول بین روزها را نشان ندهد.
- استفاده از مقدار هدف نامناسب برای بایاس: میانگین گروهی نامرتبط یا مادهای با رفتار متفاوت میتواند نتیجه را گمراه کند.
- تعمیم نتیجه یک سطح کنترل به همه غلظتها: عملکرد روش ممکن است در نزدیکی حد پایین اندازهگیری متفاوت باشد.
- تلقی هر مورد 12s بهعنوان رد قطعی: در مجموعه کلاسیک چندقاعدهای، این مورد یک هشدار است؛ تصمیم نهایی به قواعد انتخابشده بستگی دارد.
- مساوی دانستن «QC پایدار» با «نتیجه بیمار حتماً درست»: نمودار کنترل همه خطاهای پیشتحلیلی، تداخلهای نمونه یا محدودیتهای روش را آشکار نمیکند.
- تغییر حدود کنترل برای حذف هشدارها: پیش از تغییر میانگین یا SD باید علت جابهجایی و اثر آن بر نتایج بررسی شود.
نقش کیت، معرف و کنترل در بهبود عملکرد
کیفیت ملزومات آزمایشگاهی میتواند بر پایداری و عملکرد تحلیلی اثر بگذارد، اما نسبتدادن هر CV بالا یا هر بایاس به «کیفیت پایین کیت» بدون بررسی شواهد صحیح نیست. روش استفاده، سازگاری معرف با دستگاه، شرایط حمل و نگهداری، تغییر لات، کالیبراسیون و نگهداری تجهیزات نیز باید بررسی شوند.
هنگام انتخاب کیتهای بیوشیمی و محلولها و معرفها، بررسی مشخصات فنی، شرایط نگهداری، سازگاری با سیستم اندازهگیری و اطلاعات کنترل کیفیت سازنده به تصمیمگیری دقیقتر کمک میکند. برای بررسی گزینههای موجود و دریافت اطلاعات محصول، میتوانید با کارشناسان فروش تکسان طب آزما در ارتباط باشید؛ انتخاب نهایی روش و برنامه QC باید بر اساس ارزیابی عملکرد در خود آزمایشگاه انجام شود.
جمعبندی
سیگما متریک نشان میدهد روش اندازهگیری با توجه به TEa، بایاس و CV چه حاشیه عملکردی دارد. نمودار لوی–جنینینگز نشان میدهد نتایج کنترل در گذر زمان چگونه نسبت به میانگین و حدود تعیینشده حرکت میکنند. قواعد QC نیز چارچوب تصمیمگیری درباره هشدار، رد ران و اقدام اصلاحی را فراهم میکنند.
بهترین نتیجه زمانی حاصل میشود که این ابزارها جدا از هم به کار نروند: ابتدا هدف کیفی و عملکرد واقعی روش بهدرستی ارزیابی شود؛ سپس برنامه کنترل متناسب با خطر و ویژگی همان آزمایش طراحی گردد؛ و در نهایت، نتایج روزانه با نمودار و قواعد مصوب پایش شوند.
نظرات (۱)
خیلی کامل و کاربردی و جامع بود